Otomatik Etiketleme Makinelerine Uygun Rulo Nasıl Hazırlanır?
Otomatik etiketleme makineleri için rulo hazırlığını ele alıyoruz: rulo ve sarım yönü, çekirdek çapı, rulo dış çapı, sarım gerginliği, boşluk ve kesim, dizilim, arpacık ve sensör işaretleri, astar ve uygulama hızı ile sipariş öncesi kontrol listesi.
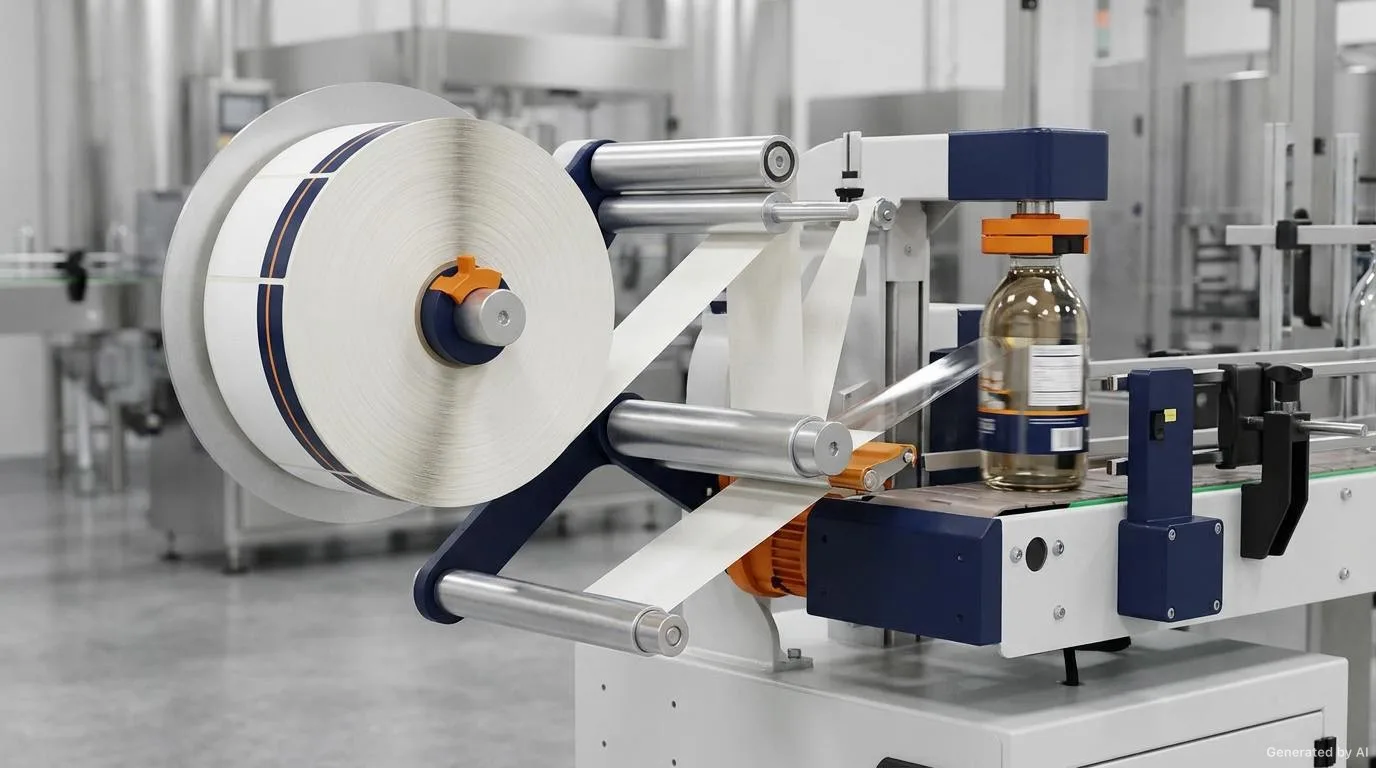
Otomatik etiketleme makinelerinde (uygulayıcı/labeler) sorunsuz bir üretim, etiketin kendisi kadar rulonun nasıl hazırlandığına bağlıdır. Rulo yönü, sarım tipi, çekirdek çapı, etiketler arası boşluk ve sensör işaretleri makineyle uyumlu olmadığında hat durur, etiket yamuk yapışır veya astar kopar. İyi haber şu: bu parametreler sipariş öncesinde doğru tanımlandığında sorunların büyük kısmı baştan önlenebilir. Bu yazıda otomatik etiketleme makineleri için rulo hazırlığının teknik çerçevesini, makineden ve üreticiden hangi bilgilerin istenmesi gerektiğini ve sık yapılan hataları ele alıyoruz.
Baştan bir uyarı: Çekirdek çapı, maksimum rulo dış çapı, boşluk toleransı ve sarım yönü gibi değerler makineden makineye ve uygulamaya göre değişir. Bu yazıda verilen aralıklar ve örnekler yalnızca genel yön göstergesidir; kendi hattınız için her zaman makine üreticisinin veya tesis içi teknik ekibin teyidini alın. Uydurma değil, doğrulanmış parametreyle çalışmak hattın sürekliliği için kritiktir.
Rulo otomatik etiketleme makinesinde nasıl çalışır?
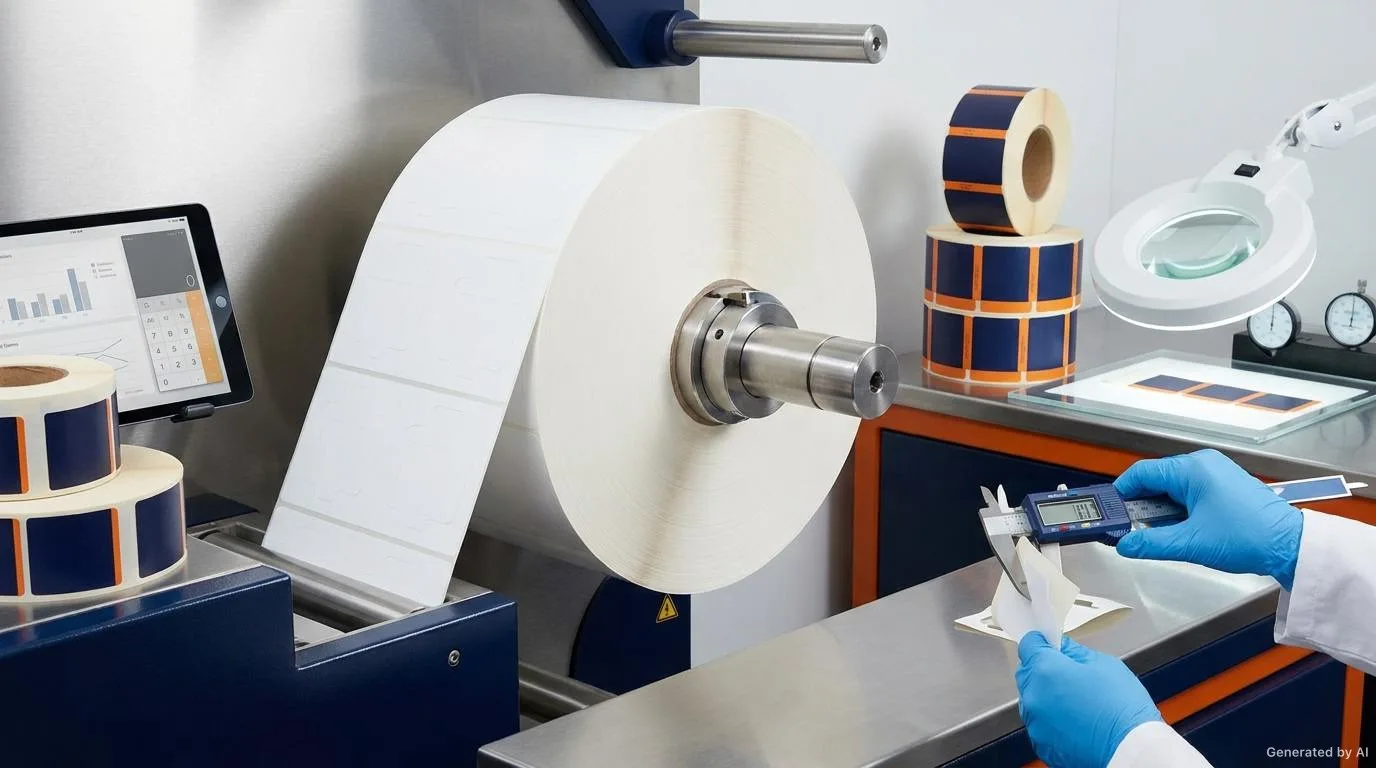
Tipik bir otomatik etiketleme makinesi şu döngüyü izler: Rulo açıcıda (unwinder) dönen bobin açılır, taşıyıcı astar makaralar arasından geçerek bir soyucu kenar (peel plate) veya bıçak üzerinden yönlendirilir. Burada etiket astardan ayrılır ve aplikatör (tampon/pad, rulo, kayış veya hava üfleme) tarafından ürüne uygulanır. Boşalan astar ise toplayıcıda (rewinder) sarılır. Bu zincirde her adım birbirine gerginlikle bağlıdır; rulonun geometrisi ve yönü bu zincirin en başında yer alır.
İkinci kritik nokta, makinenin “besleme” ve “tespit” adımlarıdır. Makineler etiketin nerede başladığını genellikle sensörlerle anlar: ya etiketler arasındaki boşluğu (gap) ya da arpacık (black mark) denilen baskılı bir işareti okurlar. Sensör doğru okumazsa besleme miktarı kayar; etiket ya erken ayrılır ya da yarım kalır. Bu yüzden rulo hazırlığı yalnızca “güzel sarılmış bir bobin” değil, aynı zamanda makinenin okuma sistemine uygun bir geometri meselesidir.
Rulo yönü ve sarım yönü
Rulo yönü, makineye yerleştirilen bobinin hangi taraftan çözüleceğini ve etiketin astardan hangi yönde ayrılacağını belirler. Aynı görünen iki rulo, yanlış yönde sarıldığında makinede hiç kullanılamaz. Bu yüzden sipariş verirken “yön” konusunu soyut bir tercih değil, açıkça tanımlanması gereken teknik bir şart olarak ele almak gerekir.
İçten sarım ve dıştan sarım
Rulolar temel olarak içten sarım (çekirdeğin dışına doğru) veya dıştan sarım (çekirdeğin içine doğru) olarak hazırlanabilir. Hangisinin gerektiği tamamen makinenin açma (unwind) yönüne bağlıdır. Etiket yüzünün astarın dışına mı yoksa içine mi baktığı, soyucu kenarda etiketin hangi yönde ayrıldığını doğrudan etkiler. Bu ayrım yanlış yapıldığında etiket ters yönde ayrılır ve uygulanamaz.
Etiketin astardan ayrılma yönü
Uygulamada “sağ yön”, “sol yön”, “saat yönünün tersi” gibi ifadeler sık kullanılır; ancak bunlar makineye ve bakış açısına göre yanlış anlaşılabilir. En güvenilir yöntem, ruloyu mümkünse bir şema veya fotoğrafla tanımlamak ve ilk numune baskıda yönü fiilen test etmektir. Mümkünse hâlihazırda çalışan bir rulonun örneğini tedarikçiye göndermek, yönü tartışmasız netleştirir.
Çekirdek çapı, rulo dış çapı ve sarım gerginliği
Çekirdek (core) çapı, rulonun makine miline oturduğu ölçüdür ve bobinin merkezini oluşturur. Çekirdek çapı makinenin miline uygun değilse rulo ya hiç takılmaz ya da sallanır. Ayrıca küçük çekirdek, aynı kalınlıkta daha fazla sarım turu ve daha sıkı bir eğrilik demektir; bu da ince malzemelerde etiketin çekirdek çevresinde dalgalanmasına veya kenar kalkmasına yol açabilir. Bu nedenle çekirdek çapını makine şartnamesinden almak esastır.
Rulo dış çapı ise makinenin rulo haznesinin ve açıcı kolunun kapasitesiyle sınırlıdır. Çap büyüdükçe aynı ruloda daha çok etiket olur; yani daha az rulo değişimiyle daha uzun çalışma sağlanır. Ancak büyük ve ağır rulo, makinenin açma gerginliğini ve tahrik sistemini zorlayabilir. Denge noktası, makinenin izin verdiği maksimum çap ile hat verimliliği arasında kurulur.
Sarım gerginliği (winding tension), rulonun ne kadar sıkı sarıldığıdır. Çok gevşek sarım, açma sırasında kayma, katlanma ve yamuk beslemeye yol açar. Çok sıkı sarım ise yapışkanın (özellikle yumuşak yapışkanlarda) kenardan sızmasına ve etiketin astardan zor ayrılmasına neden olabilir. Doğru gerginlik; malzeme tipine, etiket boyutuna ve uygulama hızına göre ayarlanması gereken bir üretim parametresidir.
Etiketler arası boşluk, kesim ve tur uzunluğu
Etiketler arasındaki boşluk (gap), makinenin sensörünün etiket geçişini algıladığı alandır. Boşluğun tutarlı olması, beslemenin kararlı olması için şarttır. Kesim (die-cut), etiketin astardan sıyrılacak biçimde yalnızca etiket katmanında tamamlanması, astarın ise kesilmemesi demektir. Astar kısmen kesilirse çekme sırasında yırtılır ve hat durur. Bu yüzden rulonun kesim kalitesi ve astar bütünlüğü, gelen malzemede kontrol edilmesi gereken unsurlardır.
Tur uzunluğu (tekrarlama), bir etiketin başından sonraki etiketin başına kadar olan mesafedir; buna etiket boyu ve boşluk dahildir. Makinenin besleme ayarı bu tur uzunluğuna göre yapılır. Farklı tur uzunluğundaki rulolar aynı hat üzerinde karıştırılırsa besleme kayar. Bu nedenle bir iş için sipariş edilen ruloların tur uzunluğu ve boşluğu tutarlı olmalıdır.
Tek sıra/çok sıra dizilim, arpacık ve sensör işaretleri
Rulo üzerinde etiketler tek sıra (tek kolon) veya çok sıra (birden fazla kolon) olarak dizilebilir. Çok sıra dizilim, aynı anda birden fazla etiketin beslenmesini sağlar ve verimliliği artırabilir; ancak makinenin bu dizilime uygun olması ve sensörün doğru kolonu okuması gerekir. Dizilim tercihi, makinenin aplikatör kafasıyla ve etiket genişliğiyle doğrudan ilişkilidir.
Bazı makineler boşluk (gap) yerine arpacık (black mark) ile besler. Arpacık, astarın arka yüzüne veya etiketler arasına basılan ve sensörün okuyabildiği bir işarettir. Sensör işaretinin konumu, boyutu ve koyuluğu makinenin optik sistemine uygun olmalıdır. İki tür tespit (gap ve black mark) karıştırılırsa sensör ya hiç tetiklenmez ya da güvenilmez biçimde tetiklenir. Rulo siparişinde makinenin hangi tespit yöntemini kullandığını net biçimde belirtmek gerekir.
Taşıyıcı astar ve uygulama hızının etkisi
Taşıyıcı astar (liner), etiketin geçici olarak tutunduğu ve soyucu kenarda ayrıldığı tabandır. Astarın kalınlığı, sertliği ve salma (release) özelliği uygulama davranışını belirler. Çok sert bir astar yüksek hızda kırılgan davranıp kopabilir; çok yumuşak bir astar ise yönlendirme makaralarında katlanabilir. Astarın etiketi ne kadar kolay bıraktığı da önemlidir: zor salan astar hatta takılmaya, aşırı kolay salan astar ise etiketin erken ayrılıp yamuk yapışmasına yol açabilir.
Uygulama hızı, rulo hazırlığının görünmez bir değişkenidir. Hız arttıkça etiketin astardan ayrılma açısı ve süresi değişir; yapışkanın ürüne tutunma süresi kısalır. Bu nedenle yüksek hızlı hatlarda gerginlik, astar salma değeri ve kesim hassasiyeti daha da önem kazanır. Aynı rulo düşük hızda sorunsuz çalışırken yüksek hızda sorun çıkarabilir; bu yüzden testin gerçek üretim hızında yapılması önerilir.
Makine tipi ve rulo gereksinimleri
Aşağıdaki tablo, farklı makine ve uygulama tiplerinde rulo tarafında öne çıkan odakları özetler. Tablo genel bir yön göstergesidir; her makinenin kesin gereksinimi üretici şartnamesinden alınmalıdır.
| Makine / uygulama tipi | Öne çıkan odak | Rulo tarafında dikkat |
|---|---|---|
| Masaüstü / yarı otomatik | Düşük–orta hız | Çekirdek çapı, boşluk toleransı |
| Tam otomatik aplikatör (tampon/pad) | Orta–yüksek hız | Yön, gerginlik, sensör işareti |
| Rulo tipi (wrap-around) | Yüksek hız | Sarım gerginliği, rulo dış çapı, astar stabilitesi |
| Hava üflemeli (blow-on) | Yüksek hız | Etiket rijitliği, ayrılma yönü |
| Baskı-sonrası (print & apply) | Değişken | Sensör işareti, boşluk, yön |
Makine üreticisinden veya tedarikçiden istenmesi gereken teknik bilgiler
Doğru ruloyu sipariş etmenin en güvenli yolu, makine tarafından gelen bilgiyi eksiksiz toplamaktır. Aşağıdaki liste, sipariş öncesinde netleştirilmesi gereken başlıkları toplar.
- Çekirdek çapı: Makinenin miline uygun çekirdek ölçüsü (üreticiden teyitli).
- Maksimum rulo dış çapı: Açıcı haznesinin kabul ettiği en büyük çap ve ağırlık.
- Sarım yönü: İçten mi dıştan mı sarım gerektiği.
- Ayrılma yönü: Etiketin astardan hangi yönde ayrılacağı.
- Tespit yöntemi: Boşluk (gap) ile mi, arpacık (black mark) ile mi besleniyor.
- Uygulama hızı aralığı: Hattın çalıştığı gerçek hız.
- Etiket ve astar genişliği: Aplikatör genişliğiyle uyum için.
- Tur uzunluğu ve boşluk: Mevcut çalışan ürüne uygun ölçüler.
- Malzeme ve yapışkan tipi: Yüzey, sıcaklık ve ürünle uyum için.
- Numune talebi: Büyük sipariş öncesi test için numune rulo.
Sipariş öncesi rulo hazırlığı kontrol listesi
Yeni bir işe başlamadan önce aşağıdaki noktaları tek tek doğrulamak, hatta yaşanabilecek duruşların çoğunu önler.
- Makine modeli ve üretici şartnamesi elimizde mi?
- Çekirdek çapı ve maksimum rulo dış çapı teyit edildi mi?
- Sarım yönü (içten/dıştan) ve ayrılma yönü net mi?
- Tespit yöntemi (gap veya black mark) ve işaret ölçüleri belirtildi mi?
- Etiket boyu, boşluk ve tur uzunluğu ölçüleri tutarlı mı?
- Tek sıra/çok sıra dizilim makineyle uyumlu mu?
- Astar tipi ve salma özelliği uygulama hızına uygun mu?
- Yapışkan, ürün yüzeyi ve sıcaklık koşullarıyla uyumlu mu?
- Baskı sonrası koruma (laminasyon vb.) gerekiyor mu?
- Büyük sipariş öncesi numune test edildi mi?
Sık yapılan hatalar
Aşağıdaki hatalar, otomatik etiketlemede hat duruşlarının ve kalite sorunlarının büyük kısmını oluşturur.
- Yön belirtmeden sipariş vermek: Rulo makineye uymaz; çözüm, yönün numune veya şema ile tanımlanmasıdır.
- Çekirdek çapını varsaymak: Mil uyumsuzluğu ruloyu kullanılamaz hâle getirir.
- Boşluk/sensör yöntemini karıştırmak: Besleme kayar, etiket yarım ayrılır.
- Sarım gerginliğini hıza göre ayarlamamak: Yüksek hızda kayma veya sızma görülür.
- Astarı önemsememek: Zayıf astar yüksek hızda kopar veya katlanır.
- Numune testini atlamak: Sorun ancak üretim hattında, maliyetli biçimde ortaya çıkar.
Gerçekçi senaryo: gıda ve içecek dolum hattı
Meyve suyu şişeleyen bir içecek üreticisi düşünelim. Dolum hattı belirli bir hızda çalışıyor ve şişelere rulo hâlinde gelen etiketler tam otomatik bir aplikatörle yapıştırılıyor. İlk denemede etiketler hatta düzenli ayrılıyor; ancak vardiya ortasında rulo değişimi sonrası etiketler yamuk yapışmaya ve zaman zaman astar kopmaya başlıyor. İncelemede sorunun yönle ilgili olmadığı; yeni ruloların dış çapının açıcı kolunu zorladığı ve gerginliğin hattın hızına göre fazla sıkı kaldığı görülüyor. Üretici, tedarikçisiyle görüşerek çekirdek çapını, maksimum dış çapı, sarım gerginliği profilini ve astar tipini birlikte gözden geçiriyor; numune rulo gerçek üretim hızında test ediliyor. Yapılan ayarlarla etiketler artık vardiya boyunca kararlı biçimde yapışıyor ve rulo değişimi azaldığı için hat verimliliği de artıyor.
Bu senaryo, tek bir parametrenin bile hattı durdurabileceğini; çözümün ise doğru bilgiyi baştan toplamak ve numune ile doğrulamak olduğunu gösterir.
Sonuç ve uygulanabilir öneriler
Otomatik etiketleme makinesine uygun rulo hazırlığı, bir dizi teknik kararın birleşimidir: rulo ve sarım yönü, çekirdek çapı, rulo dış çapı, sarım gerginliği, boşluk ve kesim, dizilim ve sensör işareti, astar tipi ve uygulama hızı. Bu parametrelerin kesin değerleri makineye ve uygulamaya göre değişir; bu yüzden en sağlam yaklaşım, makine şartnamesini esas almak ve büyük sipariş öncesi numune ile test etmektir.
Daha geniş bir bakış için rulo etiket siparişi öncesi bilmeniz gerekenler, doğru yapışkan seçimi için etiket yapıştırıcı nasıl seçilir, malzeme tercihi için kuşe kâğıt ve film etiket karşılaştırması ve değişken verili işler için değişken verili baskı ve seri numaralı etiketler yazılarımıza göz atabilirsiniz.
Hattınıza uygun ruloyu birlikte hazırlayalım
Her makinenin çekirdek çapı, sarım yönü ve sensör gereksinimi farklıdır. Makine modelinizi ve mevcut rulo örneğinizi paylaşın; otomatik etiketleme makinenize uygun rulo parametrelerini ve numune seçeneğini birlikte belirleyelim. Ürün yelpazemizi ürünler sayfamızdan inceleyebilir, hızlı bir değerlendirme için teklif al sayfamızdan bize ulaşabilirsiniz.
Sıkça Sorulan Sorular
Rulo yönünü nasıl belirlemeliyim?
En güvenilir yol, makine üreticisinin şartnamesini esas almak ve mümkünse çalışan bir rulo örneğini tedarikçiye göndermektir. “Sağ/sol yön” gibi ifadeler yanlış anlaşılabildiği için yönü şema, fotoğraf veya numune ile netleştirin.
Çekirdek çapı neden önemlidir?
Çekirdek çapı, rulonun makine miline oturduğu ölçüdür. Uyumsuz çekirdek, rulonun takılmamasına veya sallanmasına yol açar; bu nedenle makine şartnamesinden teyit edilmelidir.
Boşluk (gap) ile arpacık (black mark) arasındaki fark nedir?
Boşluk, etiketler arasındaki açık alandır ve sensör bunu algılar. Arpacık ise sensörün okuduğu baskılı bir işarettir. Rulo, makinenin hangi yöntemi kullandığına göre hazırlanmalıdır.
Yüksek hızda etiket neden yamuk yapışır?
Hız arttıkça etiketin astardan ayrılma süresi kısalır ve yapışkanın tutunma süresi azalır. Ayrıca sarım gerginliği ve astar salma özelliği hıza uygun değilse kayma olabilir. Parametreler gerçek üretim hızında test edilmelidir.
Numune rulo almak gerekli mi?
Büyük sipariş öncesi numune testi; yön, gerginlik ve sensör uyumunun üretim hattında sorun çıkarmadan doğrulanmasını sağlar. Hattan duruş ve malzeme kaybını önlemek için önerilir.
Ürününüz İçin Doğru Etiketi Belirlemek mi İstiyorsunuz?
Kullanım alanınızı ve ihtiyaçlarınızı bizimle paylaşın; uygun seçenekleri birlikte değerlendirelim.